Máquinas paradas sem justificativa clara e gargalos não identificados corroem a margem da indústria diariamente. O cálculo do OEE (Overall Equipment Effectiveness) é a métrica padrão para revelar a real produtividade dos seus ativos industriais, comparando a capacidade produtiva teórica com o que a fábrica de fato entrega no turno.
Quando a gestão desconhece as perdas exatas de disponibilidade, performance e qualidade, o planejamento da produção opera no escuro. Apontamentos manuais em papel atrasam o diagnóstico e mascaram paradas de linha críticas que afetam o faturamento da operação.
Entenda a fórmula matemática do indicador, como estruturar o apontamento de produção sem distorções no chão de fábrica e quais ações práticas aplicar para integrar o PCP ao ERP TOTVS® Protheus®.
Sumário
O que é OEE e quais são os três pilares do cálculo
O índice de Eficiência Global dos Equipamentos, conhecido internacionalmente como Overall Equipment Effectiveness (OEE), mede a real produtividade de um maquinário industrial. Esse parâmetro compara o que a fábrica realmente produziu com a sua capacidade nominal. Em processos industriais, monitorar essa métrica evita perdas invisíveis e direciona ações corretivas no chão de fábrica.
“O monitoramento sistemático da eficiência operacional e a eliminação de paradas não planejadas podem elevar a capacidade produtiva das indústrias em mais de 15% sem novos investimentos em ativos.” — Confederação Nacional da Indústria (CNI), 2023
O cálculo padrão da metodologia estrutura-se em três pilares fundamentais, expressos em porcentagens:
-
Disponibilidade: avalia a proporção do tempo em que o equipamento operou em relação ao tempo programado. Subtrai eventos de parada de linha, manutenção não programada e tempos de setup de ferramentas.
-
Performance: compara a velocidade real de produção contra a velocidade nominal do equipamento. Identifica pequenas interrupções operacionais e perdas de rendimento que reduzem o ritmo da linha.
-
Qualidade: calcula a relação entre as peças boas geradas e o volume total produzido. Desconta refugos, reprocessos e perdas ocorridas durante os ajustes iniciais de lote.
Para obter o valor percentual final, multiplica-se Disponibilidade, Performance e Qualidade. Esse resultado revela se o maquinário opera próximo da capacidade teórica ou se ocorrem vazamentos de margem durante a execução das rotinas industriais.
A precisão dessa conta depende da integridade do apontamento de produção. Quando o operador registra paradas e volumes em formulários de papel, os dados chegam com atraso e distorções ao PCP. O uso de coletores móveis em chão de fábrica, como o Stinger integrado ao ERP TOTVS® Protheus®, elimina o preenchimento manual e registra o status da ordem de produção no exato momento do evento.
Portanto, dados confiáveis permitem que a engenharia de processos atue com agilidade. Em vez de estimativas, a gestão passa a tomar decisões embasadas em métricas consolidadas diretamente no ambiente corporativo.
Fórmula prática: como calcular o índice na sua fábrica
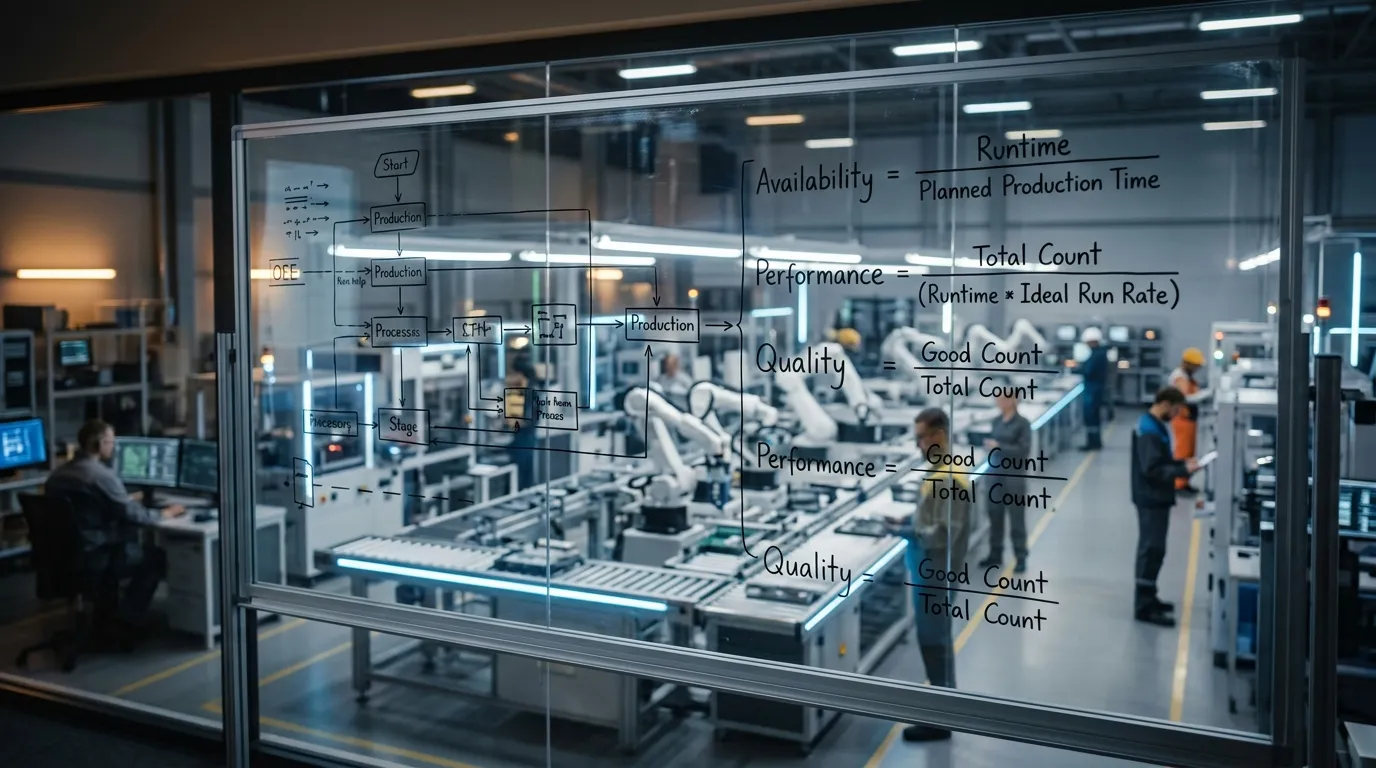
O cálculo da eficiência fabril exige a medição exata de três fatores essenciais. O índice resulta da multiplicação direta entre Disponibilidade, Performance e Qualidade. Cada percentual reflete perdas operacionais específicas que afetam a capacidade produtiva da sua planta.
Para aplicar a fórmula de forma estruturada na sua operação, acompanhe o desdobramento de cada componente:
-
Disponibilidade: divide o tempo real de produção pelo tempo planejado de operação. Esse fator evidencia todo evento de parada de linha, manutenções não programadas e tempos de setup excessivos.
-
Performance: compara a quantidade real produzida com a velocidade nominal do equipamento no período trabalhado. Essa variável aponta pequenas interrupções operacionais e perda de ritmo produtivo.
-
Qualidade: divide o volume de peças boas pelo total de unidades processadas na ordem de produção. O indicador mede o refugo gerado e o retrabalho acumulado.
“A digitalização dos registros de chão de fábrica reduz o tempo de resposta a paradas não planejadas e eleva a acurácia dos indicadores industriais.” — CNI (Confederação Nacional da Indústria), 2023
Considere uma prensa industrial com turno de 8 horas (480 minutos). Descontando 60 minutos de paradas não planejadas, restam 420 minutos operando, gerando 87,5% de disponibilidade. Se a máquina foi projetada para produzir 10 peças por minuto, o rendimento esperado em 420 minutos seria de 4.200 itens. Caso o apontamento de produção registre 3.780 peças feitas, a performance fica em 90%. Se 189 unidades forem descartadas por defeito, restam 3.591 peças conformes, atingindo 95% de qualidade.
A fórmula consolida o resultado global do posto de trabalho:
-
0,875 (Disponibilidade) × 0,90 (Performance) × 0,95 (Qualidade) = 74,81%
Por conseguinte, planilhas manuais e anotações em prancheta distorcem esses valores no encerramento do turno. A coleta automatizada no chão de fábrica por meio do Stinger elimina erros de digitação e alimenta os dados em tempo real. Assim, o PCP no ERP TOTVS® Protheus® calcula os indicadores com confiabilidade imediata para tomadas de decisão rápidas.
Apontamento manual vs automatizado: precisão dos dados no cálculo de eficiência
O cálculo de indicadores industriais depende diretamente da integridade dos registros operacionais. Quando o apontamento de produção ocorre em fichas de papel ou planilhas descentralizadas, o fechamento dos índices sofre distorções severas. A automação na coleta de dados elimina a defasagem temporal e garante conformidade matemática para estruturar melhores processos industriais nos fatores de disponibilidade, performance e qualidade.
“A digitalização da coleta de dados no chão de fábrica reduz o tempo de inatividade não planejado e eleva a assertividade no controle de perdas operacionais.” — National Institute of Standards and Technology (NIST), 2023
|
Eixo de Comparação |
Método Manual Tradicional |
Coleta com Stinger (Systh) |
|---|---|---|
|
Precisão dos dados de apontamento |
Suscetível a erros de digitação e estimativas imprecisas de horários. |
Registro direto no terminal integrado ao chão de fábrica sem retrabalho. |
|
Tempo de resposta a paradas de linha |
Identificação tardia, frequentemente apenas no encerramento do turno. |
Visibilidade imediata do evento para contenção rápida de gargalos operacionais. |
|
Confiabilidade das métricas operacionais |
Subnotificação de microparadas e cálculo enviesado de refugo industrial. |
Métricas apuradas conforme o tempo padrão de ciclo e peças produzidas. |
|
Integração com o PCP no Protheus® |
Digitação posterior que consome horas administrativas e gera atrasos. |
Sincronização com a ordem de produção no ERP TOTVS® Protheus®. |
A precisão da eficiência global exige que cada minuto de máquina parada seja classificado com exatidão técnica. No método manual, pequenas interrupções passam despercebidas pela supervisão. Isso mascara a real capacidade produtiva instalada e distorce o planejamento fabril, reforçando a necessidade da tecnologia nas indústrias.
Nesse sentido, a automação do fluxo de informações viabiliza ganhos operacionais sustentáveis por meio de pilares essenciais:
-
Eliminação de retrabalho: os operadores registram a produção diretamente no terminal, sem necessidade de transcrição manual de planilhas.
-
Visibilidade do tempo padrão: confronto imediato entre a velocidade real da linha e as especificações de engenharia cadastradas no sistema.
-
Rastreabilidade de refugos: vinculação direta dos motivos de perda a cada lote e ordem de produção processada.
-
Redução de custos de licença: o operador de chão de fábrica utiliza o Stinger sem consumir acessos diretos no Protheus®.
Ao conectar a rotina da fábrica ao ERP, a gestão obtém dados auditáveis para a tomada de decisão estratégica. Esse alinhamento reduz o tempo de resposta e consolida a previsibilidade da operação.
O que fazer com o resultado para eliminar gargalos e integrar o PCP
Ter o índice de eficiência calculado não encerra o trabalho da gestão industrial. O valor obtido serve como diagnóstico operacional para orientar tomadas de decisão rápidas na fábrica. Quando o número aponta perdas críticas, a equipe técnica precisa agir diretamente na causa raiz para restabelecer o ritmo dos processos industriais.
“A integração de dados em tempo real no chão de fábrica reduz o tempo de inatividade não planejado e melhora a aderência ao sequenciamento da produção em operações industriais.” — National Institute of Standards and Technology (NIST), 2023
A integração entre as medições de chão de fábrica e o planejamento central elimina distorções no sequenciamento de ordens. Dados imprecisos geram gargalos invisíveis, estoques intermediários excessivos e atrasos nas entregas para os clientes.
Para transformar os números apurados em ações práticas de melhoria contínua, adote as seguintes etapas estruturadas:
-
Identificação de restrições críticas: analise a disponibilidade dos equipamentos para mapear paradas não programadas e interrupções frequentes por setup demorado.
-
Ajuste da velocidade nominal: investigue perdas de performance causadas por pequenas paradas, desalinhamentos mecânicos ou operação abaixo da velocidade padrão.
-
Controle rigoroso de refugo: examine os índices de qualidade para conter retrabalhos e descartes de matéria-prima antes do fechamento da ordem de produção.
-
Sincronização com o PCP: recalibre a capacidade produtiva teórica no planejamento com base no rendimento real verificado nas linhas.
A precisão desse fluxo depende de ferramentas que eliminem anotações manuais em pranchetas. A coleta digitalizada por meio do Stinger registra eventos operacionais em tempo real, enviando os dados validados diretamente para o ERP TOTVS® Protheus®. Essa automação reduz custos de licenças adicionais no chão de fábrica e garante confiabilidade para a tomada de decisão.
Com mais de 15 anos de mercado, a Systh oferece consultoria TOTVS® Protheus® especializada para estruturar processos fabris eficientes e integrar o ecossistema Protheus® à realidade da sua operação. O suporte técnico contínuo garante máxima aderência aos padrões da indústria.
Conclusão: maximize a eficiência da sua fábrica com dados confiáveis
Estoque parado é prejuízo. Controle é lucro. Medir a eficiência fabril exige tecnologia conectada à rotina produtiva, sem formulários manuais no fim do turno.
A automação no chão de fábrica com o Stinger elimina anotações em papel, reduz custos de licenças e alimenta a ordem de produção diretamente no ERP TOTVS® Protheus®. Isso dá agilidade para eliminar gargalos e sincronizar o PCP.
Com mais de 15 anos de mercado, a Systh atua de dentro da fábrica para otimizar sua operação com consultoria independente. A experiência prática orienta entregas precisas e sustentáveis para elevar seu OEE.
TOTVS® e Protheus® são marcas registradas da TOTVS S/A. A Systh é uma consultoria independente, sem vínculo comercial ou parceria oficial com a TOTVS.
Perguntas Frequentes
O que compõe os três pilares do cálculo de eficiência global?
O índice multiplica três fatores fundamentais: Disponibilidade, Performance e Qualidade. A Disponibilidade compara o tempo de máquina operando com o tempo programado. A Performance avalia a velocidade real em relação à cadência nominal de projeto. A Qualidade apura a proporção de peças perfeitas frente ao total produzido, descontando refugos e retrabalhos.
Por que o apontamento manual compromete a apuração do indicador?
Registros em pranchetas geram atrasos no fechamento de turnos e omitem microparadas operacionais cruciais para o diagnóstico de linha. Com coletores móveis como o Stinger, o operador registra cada parada e refugo em tempo real, enviando dados auditáveis para a ordem de produção no ERP TOTVS® Protheus®.
Como a automação do chão de fábrica reduz custos de licenças no ERP?
A digitalização via Stinger conecta diretamente os postos de trabalho e operadores ao chão de fábrica sem consumir licenças nominais de usuário do Protheus®. A equipe realiza apontamento de produção, pesagem e movimentação de estoque enquanto o ERP recebe todas as informações sincronizadas.
Qual o impacto de um planejamento descalibrado no PCP?
Quando o PCP utiliza capacidades teóricas em vez do rendimento real medido nas máquinas, a fábrica enfrenta gargalos imprevistos, acúmulo de estoque em processo e atrasos nas entregas. Integrar dados reais de campo ao ERP permite recalibrar o sequenciamento produtivo com exatidão técnica.